

1,5 mm Titan. Fast 400 mm Schweissnaht. Und plötzlich entscheiden 0,1 mm über den Erfolg.
Projekt des Monats November 2026
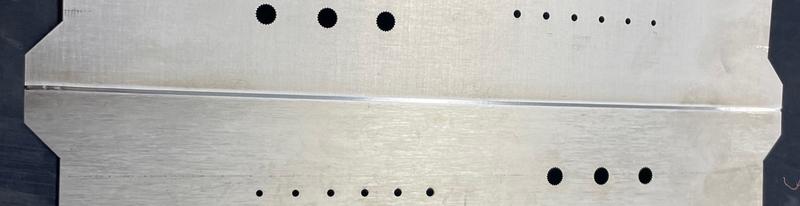
Bei diesem Projekt war nicht das Titan die eigentliche Herausforderung. Sondern die Positionierung.
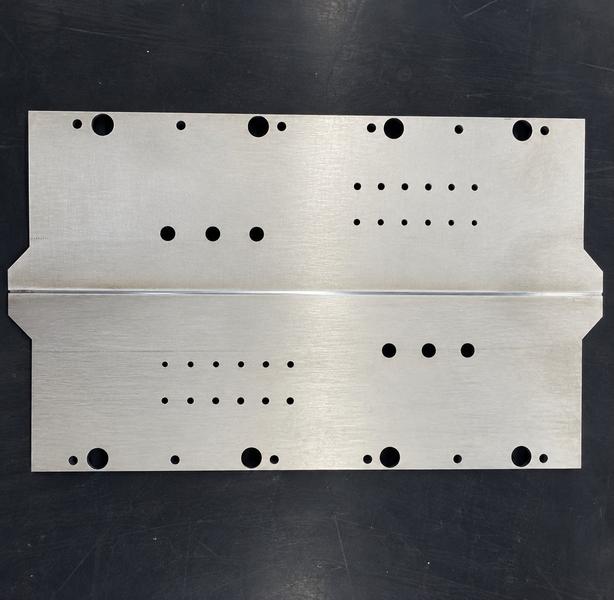
Bei nur 1,5 mm Blechdicke sollte eine fast 400 mm lange Schweissnaht entstehen. Die Unterraupe durfte dabei maximal 0,1 mm betragen, die Ebenheit der zu verbindende Bleche maximal 0,15 mm.
Das klingt zunächst nach kleinen Zahlen.
In der Praxis bedeutet es allerdings:
Extrem präzise Positionierung. Denn der Elektronenstrahl kann viel, jedoch schlecht positionierte Bauteile kann auch er nicht wegdiskutieren.
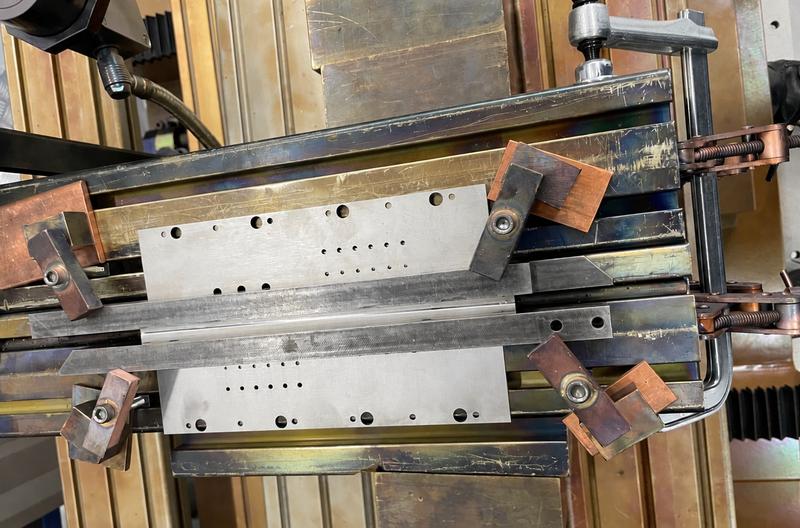
Entscheidend war deshalb unser improvisiertes Spannkonzept, das eine reproduzierbare Positionierung der Bauteile sicherstellte und gleichzeitig die Referenzierung so definierte, dass eine Nullserie prozesssicher geschweisst werden konnte.
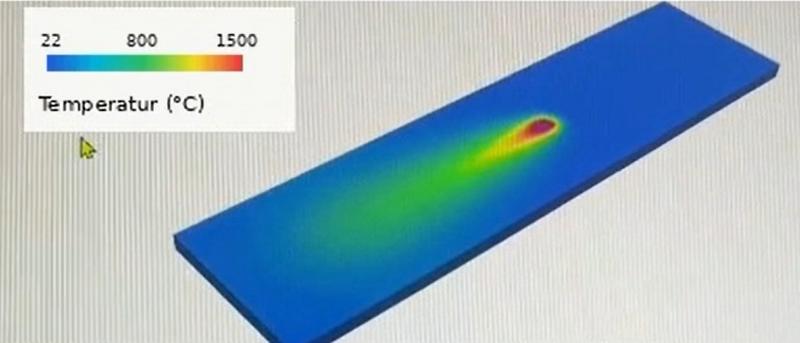
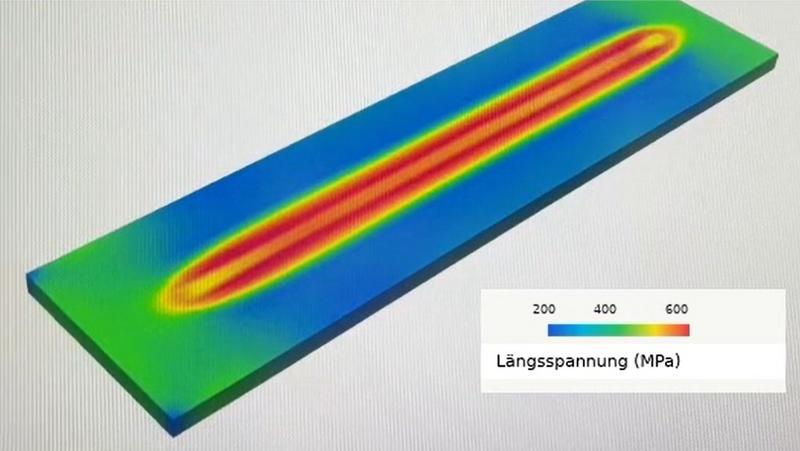
Eine klassische Durchschweissung hätte bei 1,5 mm Titan zu viel Material aufgeschmolzen, einen zu hohen Wärmeeintrag verursacht und die Einhaltung der engen Toleranzvorgaben gefährdet.
Deshalb wurde die Schweissposition gezielt optimiert, indem die Schweissachse so nah wie möglich an die Strahlerzeugung herangeführt wurde.
Dadurch konnte die erforderliche Verbindungsfläche mit einer aussergewöhnlich schlanken Schweissnaht gemäss Kundenvorgabe realisiert werden.
Mehrere Bauteile wurden anschliessend mit der entwickelten Schweissung und der eng tolerierten Unterraupe gefertigt und umfangreich geprüft.
Das Ergebnis:
Eine stabile und reproduzierbare Lösung.
Was auf dem Papier nach einfachen Zahlen aussieht, war in der Fertigung eine Kombination aus Spanntechnik, Referenzierung, Positionierung und Schweissgeometrie.
Und genau das macht solche Projekte spannend:
Nicht die grosse Zahl entscheidet. Sondern die Summe der Toleranzen.